
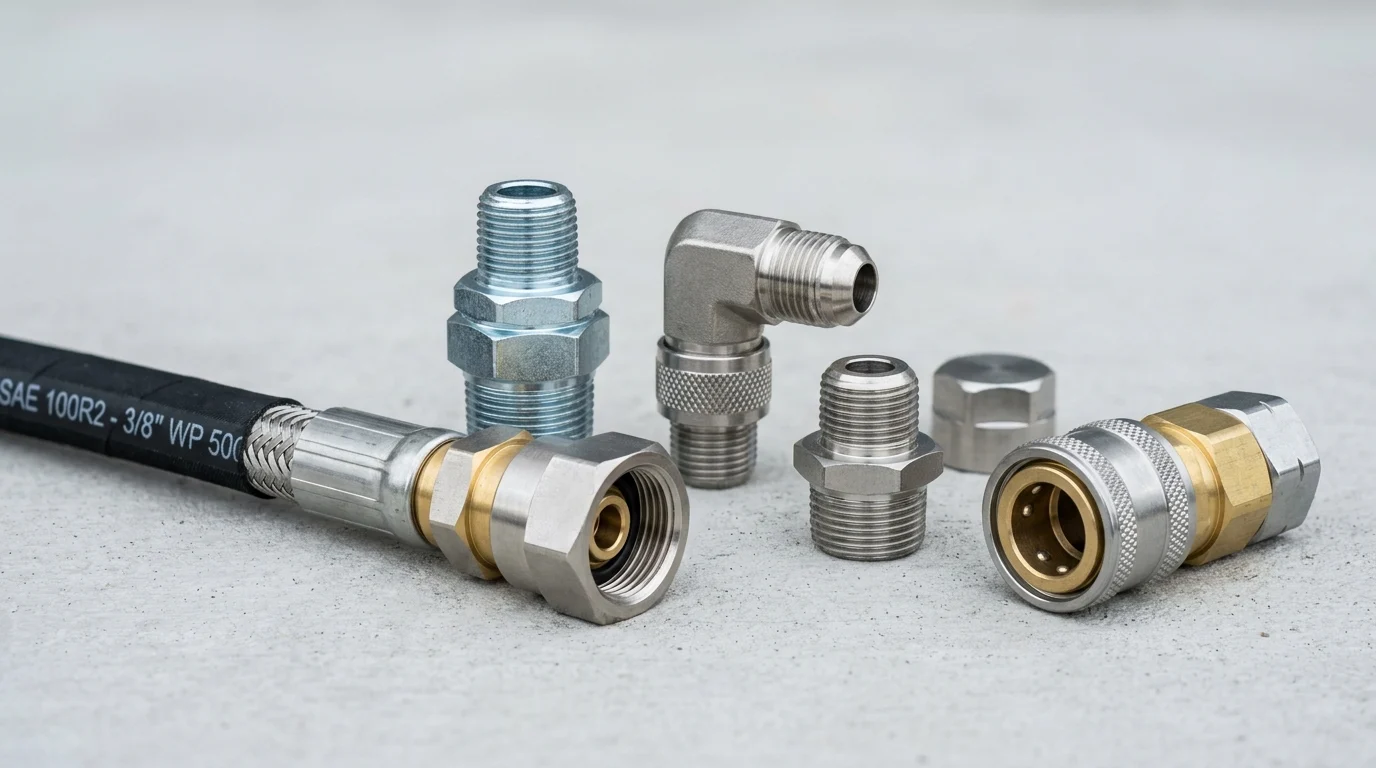
ആമുഖം
ചെറിയ ഇടങ്ങളിലേക്ക് ഹൈഡ്രോളിക് ഉപകരണങ്ങൾ കൂടുതൽ പവർ പായ്ക്ക് ചെയ്യുന്നതിനാൽ, ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗുകളുടെ ആവശ്യകതകൾ ഗണ്യമായി മാറിയിരിക്കുന്നു. ഈ ഘടകങ്ങൾ ഇനി ലളിതമായ കണക്ടറുകളായി പ്രവർത്തിക്കുന്നില്ല; അവ സീലിംഗ് സമഗ്രത നിലനിർത്തുകയും വൈബ്രേഷനെയും പ്രഷർ സ്പൈക്കുകളെയും പ്രതിരോധിക്കുകയും കൂടുതൽ ഇറുകിയ റൂട്ടിംഗ് പാതകളിൽ യോജിക്കുകയും വേണം. സിസ്റ്റം മർദ്ദം, ചലനം, ഇൻസ്റ്റാളേഷൻ പരിമിതികൾ എന്നിവ ഒരുമിച്ച് പരിഗണിക്കാത്തപ്പോൾ ഫിറ്റിംഗ് അസംബ്ലിയെ ഒരു സാധാരണ പരാജയ പോയിന്റാക്കി മാറ്റുന്നു. ആധുനിക ഹൈഡ്രോളിക് രൂപകൽപ്പനയിൽ ഫിറ്റിംഗുകൾ പരിമിതപ്പെടുത്തുന്ന ഘടകമായി മാറുന്നത് എന്തുകൊണ്ടാണെന്നും ഏതൊക്കെ പ്രവർത്തന സാഹചര്യങ്ങളാണ് അവയുടെ ബലഹീനതകൾ വെളിപ്പെടുത്തുന്നതെന്നും ഏതൊക്കെ ഡിസൈൻ, സെലക്ഷൻ മുൻഗണനകൾ വിശ്വാസ്യത, സുരക്ഷ, സേവന ജീവിതം എന്നിവ മെച്ചപ്പെടുത്താൻ സഹായിക്കുന്നുവെന്നും ഈ ലേഖനം വിശദീകരിക്കുന്നു.
ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗുകൾ ഏറ്റവും ദുർബലമായ കണ്ണിയായി മാറുന്നത് എന്തുകൊണ്ട്?
ആധുനിക ഹൈഡ്രോളിക് സംവിധാനങ്ങൾ പ്രവർത്തിക്കുന്നത് അങ്ങേയറ്റത്തെ വൈദ്യുതി സാന്ദ്രതയുടെയും കർശനമായ സ്ഥലപരിമിതികളുടെയും കവലയിലാണ്. എഞ്ചിനീയർമാർ ഹെവി മെഷിനറി, വ്യാവസായിക ഓട്ടോമേഷൻ, ഹൈഡ്രോസ്റ്റാറ്റിക് ട്രാൻസ്മിഷനുകൾ എന്നിവയുടെ ഭൗതിക പരിധികൾ മറികടക്കുമ്പോൾ, ദ്രാവക പ്രവാഹ ശൃംഖല അഭൂതപൂർവമായ സമ്മർദ്ദത്തിന് വിധേയമാകുന്നു. ഈ ശൃംഖലയ്ക്കുള്ളിൽ, ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗുകൾ നിർണായകമായ ഒരു ഘട്ടമായി ഉയർന്നുവന്നിട്ടുണ്ട് - പലപ്പോഴും, ഏറ്റവും ദുർബലമായ കണ്ണിയും.
കർക്കശമായ സ്റ്റീൽ ട്യൂബിംഗിൽ നിന്നോ വഴക്കമുള്ള ഇലാസ്റ്റോമെറിക് ഹോസിൽ നിന്നോ വ്യത്യസ്തമായി, ഫിറ്റിംഗ് ഒരു സങ്കീർണ്ണമായ സംക്രമണ മേഖലയെ പ്രതിനിധീകരിക്കുന്നു. തുടർച്ചയായ ഡൈനാമിക് ലോഡിംഗ് സഹിച്ചുകൊണ്ട്, ഇത് ഹോസ് ബലപ്പെടുത്തലിനെ യാന്ത്രികമായി പിടിക്കുകയും, ഉയർന്ന മർദ്ദമുള്ള ദ്രാവകം അടയ്ക്കുകയും, സിസ്റ്റത്തിന്റെ പോർട്ടുകളുമായി കുറ്റമറ്റ രീതിയിൽ ഇന്റർഫേസ് ചെയ്യുകയും വേണം.
ഉയർന്ന സമ്മർദ്ദങ്ങൾ, കൂടുതൽ ഇറുകിയ പാക്കേജിംഗ്, മിക്സഡ് സിസ്റ്റം ആവശ്യകതകൾ
ചരിത്രപരമായി, സ്റ്റാൻഡേർഡ് ഇൻഡസ്ട്രിയൽ ഹൈഡ്രോളിക്സ് 3,000 psi (210 ബാർ) ൽ വിശ്വസനീയമായി പ്രവർത്തിച്ചു. ഇന്ന്, മൊബൈൽ എക്സ്കവേറ്ററുകൾ, ഇഞ്ചക്ഷൻ മോൾഡിംഗ് മെഷീനുകൾ, ഡീപ്-ഹോൾ ഡ്രില്ലിംഗ് റിഗുകൾ തുടങ്ങിയ ഉയർന്ന ഡിമാൻഡുള്ള ആപ്ലിക്കേഷനുകൾ തുടർച്ചയായ പ്രവർത്തന മർദ്ദം 5,000–6,000 psi (345–415 ബാർ) ലേക്ക് പതിവായി ഉയർത്തുന്നു, പ്രത്യേക ഹൈഡ്രോസ്റ്റാറ്റിക് ഡ്രൈവുകൾ 10,000 psi (690 ബാർ) കവിയുന്നു. മർദ്ദത്തിലെ ഈ വർദ്ധനവ് ഹോസ് അസംബ്ലിയുടെ ഘടനാപരമായ ആവശ്യകതകളെ അടിസ്ഥാനപരമായി മാറ്റുന്നു.
അതേസമയം, ഉപകരണ രൂപകൽപ്പന ഒതുക്കമുള്ള കാൽപ്പാടുകൾക്ക് മുൻഗണന നൽകുന്നു. കൂടുതൽ ഇറുകിയ പാക്കേജിംഗ് എഞ്ചിനീയർമാരെ ആക്രമണാത്മക ബെൻഡ് റേഡിയിലൂടെ ഹോസുകളെ റൂട്ട് ചെയ്യാൻ നിർബന്ധിക്കുന്നു, ഇത് പലപ്പോഴും ഫിറ്റിംഗിന്റെ ക്രിമ്പ് ഷെല്ലിൽ നേരിട്ട് ലാറ്ററൽ സ്ട്രെസ് നൽകുന്നു. ഉയർന്ന ഫ്ലോ റേറ്റുകൾ, ഉയർന്ന താപനിലകൾ, ആക്രമണാത്മക റൂട്ടിംഗ് എന്നിവ സംയോജിപ്പിച്ച് മിക്സഡ് സിസ്റ്റം ആവശ്യപ്പെടുമ്പോൾ, ഒരൊറ്റ കണക്ഷൻ പോയിന്റിൽ ഒത്തുചേരുമ്പോൾ, സ്റ്റാൻഡേർഡ് ഫിറ്റിംഗുകളുടെ സുരക്ഷാ മാർജിനുകൾ വേഗത്തിൽ ഉപയോഗിക്കപ്പെടുന്നു.
എന്തുകൊണ്ടാണ് ഇപ്പോൾ ഫിറ്റിംഗ് പ്രകടനം സിസ്റ്റത്തിന്റെ വിശ്വാസ്യതയെ നയിക്കുന്നത്
ഒരു ഹൈഡ്രോളിക് സർക്യൂട്ടിന്റെ സമഗ്രത അതിന്റെ ഏറ്റവും ദുർബലമായ കണക്ഷൻ പോലെ തന്നെ ശക്തമാണ്. ഉയർന്ന ശേഷിയുള്ള ഒരു ലൈനിൽ ഒരു ദുരന്ത ഫിറ്റിംഗ് ബ്ലോഔട്ട് 50-ഗാലൺ ഹൈഡ്രോളിക് റിസർവോയറിനെ അറുപത് സെക്കൻഡിനുള്ളിൽ ഒഴിപ്പിക്കാൻ കഴിയും, ഇത് പമ്പ് കാവിറ്റേഷൻ, പരിസ്ഥിതി മലിനീകരണം, സിസ്റ്റം പൂർണ്ണമായും അടച്ചുപൂട്ടൽ എന്നിവയിലേക്ക് നയിക്കുന്നു.
വിനാശകരമായ സ്ഫോടനങ്ങൾക്ക് പുറമേ, ഫിറ്റിംഗ് പ്രകടനത്തിലെ അപര്യാപ്തത മൂലമുണ്ടാകുന്ന മൈക്രോ-ലീക്കുകൾ സിസ്റ്റം കാര്യക്ഷമതയെ നിശബ്ദമായി ഇല്ലാതാക്കുന്നു. തുടർച്ചയായി വീപ്പിംഗ് ഫിറ്റിംഗ് വോള്യൂമെട്രിക് കാര്യക്ഷമത 2% മുതൽ 5% വരെ കുറയാൻ കാരണമാകും, ഇത് ഹൈഡ്രോളിക് പമ്പുകൾ കൂടുതൽ കഠിനാധ്വാനം ചെയ്യാൻ നിർബന്ധിതരാക്കുകയും അധിക താപം സൃഷ്ടിക്കുകയും ദ്രാവക നശീകരണം ത്വരിതപ്പെടുത്തുകയും ചെയ്യും. തൽഫലമായി, ഫിറ്റിംഗ് പ്രകടനം ഇനി ഒരു പെരിഫറൽ പ്ലംബിംഗ് പ്രശ്നമായി കാണില്ല; മൊത്തത്തിലുള്ള മെഷീൻ വിശ്വാസ്യതയുടെയും പ്രവർത്തന സമയത്തിന്റെയും ഒരു പ്രാഥമിക ഘടകമാണിത്.
ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗ് പ്രകടനത്തെ നിർവചിക്കുന്നത് എന്താണ്?
ഉയർന്ന മർദ്ദത്തിലുള്ള ഹോസ് ഫിറ്റിംഗ് പ്രകടനം വിലയിരുത്തുന്നതിന് മെറ്റീരിയൽ സയൻസ്, മെക്കാനിക്കൽ ഡിസൈൻ, ആപ്ലിക്കേഷൻ-നിർദ്ദിഷ്ട ടോളറൻസുകൾ എന്നിവയെക്കുറിച്ച് സൂക്ഷ്മമായ ധാരണ ആവശ്യമാണ്. ഹോസ് ഇലാസ്റ്റോമർ അതിന്റെ സ്വാഭാവിക ഡീഗ്രഡേഷൻ സൈക്കിൾ ആരംഭിച്ചതിന് ശേഷം വളരെക്കാലം കുറ്റമറ്റ സീലും മെക്കാനിക്കൽ ഹോൾഡും നിലനിർത്തുന്നതിനാണ് ഒരു പ്രീമിയം ഫിറ്റിംഗ് രൂപകൽപ്പന ചെയ്തിരിക്കുന്നത്.
മർദ്ദം, അനുയോജ്യത, ഈട് എന്നിവയ്ക്കുള്ള പ്രധാന സവിശേഷതകൾ
ഫിറ്റിംഗ് തിരഞ്ഞെടുക്കലിനെ നിയന്ത്രിക്കുന്ന അടിസ്ഥാന സ്പെസിഫിക്കേഷനുകളിൽ പരമാവധി പ്രവർത്തന മർദ്ദം, പൊട്ടിത്തെറിക്കുന്ന മർദ്ദം, പ്രവർത്തന താപനില പരിധി എന്നിവ ഉൾപ്പെടുന്നു. വ്യവസായ മാനദണ്ഡങ്ങൾ ഹൈഡ്രോളിക് ഹോസ് അസംബ്ലികൾക്ക് കുറഞ്ഞത് 4:1 സുരക്ഷാ ഘടകം കർശനമായി നിർദ്ദേശിക്കുന്നു, അതായത് 5,000 psi പ്രവർത്തന മർദ്ദത്തിന് റേറ്റുചെയ്ത ഒരു ഫിറ്റിംഗ് കുറഞ്ഞത് 20,000 psi യുടെ ലബോറട്ടറി ബർസ്റ്റ് പരിശോധനയെ നേരിടണം.
മെറ്റീരിയൽ അനുയോജ്യതയും ഒരുപോലെ നിർണായകമാണ്. സ്റ്റാൻഡേർഡ് കാർബൺ സ്റ്റീൽ ഫിറ്റിംഗുകൾ എല്ലായിടത്തും കാണപ്പെടുന്നുണ്ടെങ്കിലും, അവയുടെ താപനിലയും രാസ പരിധികളും കർക്കശമാണ്. ഫിറ്റിംഗുകൾക്കുള്ളിലെ സ്റ്റാൻഡേർഡ് നൈട്രൈൽ (NBR) സീലുകൾ -40°C മുതൽ +120°C വരെയുള്ള താപനില കൈകാര്യം ചെയ്യുന്നു. എന്നിരുന്നാലും, സിന്തറ്റിക്, അഗ്നി പ്രതിരോധശേഷിയുള്ള ദ്രാവകങ്ങൾ ഉപയോഗിക്കുന്നതോ കടുത്ത ചൂടിൽ പ്രവർത്തിക്കുന്നതോ ആയ ആധുനിക സംവിധാനങ്ങൾക്ക് +200°C വരെ തുടർച്ചയായ എക്സ്പോഷർ താങ്ങാൻ കഴിവുള്ള PTFE അല്ലെങ്കിൽ ഫ്ലൂറോഎലാസ്റ്റോമർ (FKM) O-റിംഗുകളുമായി ജോടിയാക്കിയ 316 സ്റ്റെയിൻലെസ് സ്റ്റീൽ ബോഡികൾ ആവശ്യമാണ്.
ക്രൈംഡ്, പുനരുപയോഗിക്കാവുന്ന, വൺ-പീസ്, ആപ്ലിക്കേഷൻ-നിർദ്ദിഷ്ട ഫിറ്റിംഗ് തരങ്ങൾ
ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗുകളെ സാധാരണയായി അസംബ്ലി രീതിയും ഘടനാപരമായ രൂപകൽപ്പനയും അനുസരിച്ച് തരംതിരിക്കുന്നു. വൺ-പീസ് ക്രിമ്പ്ഡ് ഫിറ്റിംഗുകൾ ഫെറൂളിനെയും ഇൻസേർട്ടിനെയും ഒരു പ്രീ-അസംബിൾഡ് യൂണിറ്റിലേക്ക് സംയോജിപ്പിക്കുന്നു, ഇത് അസംബ്ലി സമയത്ത് ഫെറൂൾ കോളർ തികച്ചും വിന്യസിച്ചിട്ടുണ്ടെന്ന് ഉറപ്പാക്കുന്നു. ടു-പീസ് ക്രിമ്പ്ഡ് ഫിറ്റിംഗുകൾ ഫെറൂളിനെയും സ്റ്റെമിനെയും വേർതിരിക്കുന്നു, ഇത് ഹോസിന്റെയും ഫിറ്റിംഗിന്റെയും ശൈലികളുടെ ഇഷ്ടാനുസൃത കോമ്പിനേഷനുകൾ അനുവദിക്കുന്നു, എന്നിരുന്നാലും അവയ്ക്ക് അസംബ്ലറുടെ സൂക്ഷ്മമായ പൊരുത്തപ്പെടുത്തൽ ആവശ്യമാണ്.
പുനരുപയോഗിക്കാവുന്നത്, അല്ലെങ്കിൽഫീൽഡ്-അറ്റാച്ചബിൾ, ഫിറ്റിംഗുകൾസ്ഥിരമായ ഒരു രൂപഭേദം വരുത്തുന്ന ക്രിമ്പിന് പകരം ത്രെഡ് ചെയ്ത മെക്കാനിക്കൽ ഗ്രിപ്പ് ഉപയോഗിക്കുക. വിദൂര സ്ഥലങ്ങളിലെ അടിയന്തര അറ്റകുറ്റപ്പണികൾക്ക് അവ വളരെ വിലപ്പെട്ടതാണെങ്കിലും, അവ പൊതുവെ താഴ്ന്ന മർദ്ദമുള്ള ആപ്ലിക്കേഷനുകളിൽ മാത്രമായി പരിമിതപ്പെടുത്തിയിരിക്കുന്നു, കൂടാതെ ആധുനിക ഹൈ-സർജ് സർക്യൂട്ടുകൾക്ക് അപൂർവ്വമായി മാത്രമേ ഇത് വ്യക്തമാക്കിയിട്ടുള്ളൂ.
ഫിറ്റിംഗ് ഡിസൈനുകൾക്കിടയിലെ വിട്ടുവീഴ്ചകൾ
ശരിയായ ഡിസൈൻ തിരഞ്ഞെടുക്കുന്നതിൽ ഇൻസ്റ്റലേഷൻ സങ്കീർണ്ണത, മർദ്ദ ശേഷി, ഇൻവെന്ററി മാനേജ്മെന്റ് എന്നിവ സന്തുലിതമാക്കുന്നത് ഉൾപ്പെടുന്നു.
| ഫിറ്റിംഗ് ഡിസൈൻ | പരമാവധി മർദ്ദ ശേഷി | ഇൻസ്റ്റലേഷൻ സങ്കീർണ്ണത | പ്രാഥമിക ഉപയോഗ കേസ് |
|---|---|---|---|
| വൺ-പീസ് ക്രിമ്പ്ഡ് | 6,000 psi വരെ | താഴ്ന്ന (മുൻകൂട്ടി കൂട്ടിച്ചേർത്ത ഷെൽ) | ഉയർന്ന അളവിലുള്ള OEM ഉത്പാദനം |
| ടു-പീസ് ക്രിംപ്ഡ് | 10,000+ psi വരെ | ഇടത്തരം (കൃത്യമായ പൊരുത്തം ആവശ്യമാണ്) | വളരെ ഉയർന്ന മർദ്ദമുള്ള, മൾട്ടി-ഹോസ് ഫ്ലീറ്റുകൾ |
| ഫീൽഡ് അറ്റാച്ചുചെയ്യാവുന്നത് | പരിമിതം (≤ 3,000 psi) | ഉയർന്ന (മാനുവൽ അസംബ്ലി) | അടിയന്തര ഫീൽഡ് അറ്റകുറ്റപ്പണികൾ |
വൺ-പീസ് ഡിസൈനുകൾ അസംബ്ലി പിശകുകൾ കുറയ്ക്കുകയും OEM പ്രൊഡക്ഷൻ ലൈനുകൾ കാര്യക്ഷമമാക്കുകയും ചെയ്യുമ്പോൾ, ഫോർ-വയർ, സിക്സ്-വയർ സ്പൈറൽ ഹോസുകൾ പോലുള്ള വൈവിധ്യമാർന്ന ഹോസ് നിർമ്മാണങ്ങൾ കൈകാര്യം ചെയ്യുന്ന ഹെവി-ഡ്യൂട്ടി ആഫ്റ്റർ മാർക്കറ്റ് സൗകര്യങ്ങളിൽ ആവശ്യമായ വൈവിധ്യം ടു-പീസ് ഡിസൈനുകൾ വാഗ്ദാനം ചെയ്യുന്നു.
ഹൈഡ്രോളിക് ഹോസും ഫിറ്റിംഗ് അസംബ്ലികളും ഇപ്പോഴും പരാജയപ്പെടുന്നത് എന്തുകൊണ്ട്?
പ്രീമിയം ഘടകങ്ങൾ വ്യക്തമാക്കിയിട്ടുണ്ടെങ്കിൽപ്പോലും, ഹൈഡ്രോളിക് ഹോസും ഫിറ്റിംഗ് അസംബ്ലികളും ഫീൽഡിൽ അകാല പരാജയത്തിന് വളരെ സാധ്യതയുള്ളവയാണ്. വ്യവസായ പരാജയ വിശകലനം സൂചിപ്പിക്കുന്നത് അസംബ്ലി തകരാറുകളിൽ 20% ൽ താഴെ മാത്രമേ നിർമ്മാണ വൈകല്യങ്ങൾ കാരണമാകൂ എന്നാണ്; ബഹുഭൂരിപക്ഷവും ബാഹ്യ കേടുപാടുകൾ, അനുചിതമായ തിരഞ്ഞെടുപ്പ് അല്ലെങ്കിൽ തെറ്റായ അസംബ്ലി നിർവ്വഹണം എന്നിവയുമായി ബന്ധപ്പെട്ടിരിക്കുന്നു.
തിരഞ്ഞെടുക്കൽ പിശകുകൾ, അസംബ്ലി പിശകുകൾ, ബെൻഡ് റേഡിയസ് ലംഘനങ്ങൾ
ക്രിമ്പിംഗ് പ്രക്രിയയ്ക്കിടെയുള്ള ഡൈമൻഷണൽ പിശകുകളിൽ നിന്നാണ് മിക്ക ദുരന്ത അസംബ്ലി പരാജയങ്ങളും ഉണ്ടാകുന്നത്. അന്തിമ ക്രിമ്പ് വ്യാസത്തിൽ വെറും 0.1 മില്ലിമീറ്റർ വ്യതിയാനം ഗുരുതരമായ പ്രത്യാഘാതങ്ങൾ ഉണ്ടാക്കും: അണ്ടർ-ക്രിമ്പിംഗ് സമ്മർദ്ദത്തിൽ ഫിറ്റിംഗ് പൊട്ടിത്തെറിക്കാൻ അനുവദിക്കുന്നു, അതേസമയം ഓവർ-ക്രിമ്പിംഗ് ഹോസിന്റെ ആന്തരിക ട്യൂബിനെ തകർക്കുന്നു, ഇത് ഒരു ഒഴുക്ക് നിയന്ത്രണവും സ്ട്രെസ് റീസറും സൃഷ്ടിക്കുന്നു, ഇത് അകാല വിള്ളലിന് കാരണമാകുന്നു.
ബെൻഡ് റേഡിയസ് ലംഘനങ്ങളാണ് ഫിറ്റിംഗ് ജംഗ്ഷനിൽ പരാജയപ്പെടാനുള്ള മറ്റൊരു പ്രധാന കാരണം. ഇടുങ്ങിയ ഇടങ്ങൾ നാവിഗേറ്റ് ചെയ്യുന്നതിനായി ഇൻസ്റ്റാളർമാർ ക്രിമ്പ് ഷെല്ലിനോട് ചേർന്നുള്ള ഹോസ് ഇടയ്ക്കിടെ വളയ്ക്കാറുണ്ട്. ഇത് അടിസ്ഥാനപരമായ 1.5x OD നേർരേഖ നിയമത്തെ ലംഘിക്കുന്നു, അതായത്, ഒരു ഹോസ് വളയാൻ തുടങ്ങുന്നതിനുമുമ്പ് അതിന്റെ പുറം വ്യാസത്തിന്റെ കുറഞ്ഞത് 1.5 മടങ്ങ് അകലം വരെ പൂർണ്ണമായും നേരെയായിരിക്കണം, ഇത് വയർ ബലപ്പെടുത്തൽ ഫിറ്റിംഗിന്റെ ഗ്രിപ്പിൽ നിന്ന് പുറത്തുപോകുന്നത് തടയുന്നു.
മലിനീകരണം, ദ്രാവക രസതന്ത്രം, പൾസ് ലോഡിംഗ്, വൈബ്രേഷൻ
മെക്കാനിക്കൽ അസംബ്ലി പിശകുകൾക്ക് പുറമേ, പാരിസ്ഥിതികവും പ്രവർത്തനപരവുമായ സമ്മർദ്ദങ്ങൾ ഫിറ്റിംഗിന്റെ സമഗ്രതയെ വേഗത്തിൽ നശിപ്പിക്കുന്നു. ഉയർന്ന ഫ്രീക്വൻസി പൾസ് ലോഡിംഗ് - സർജ് മർദ്ദം റേറ്റുചെയ്ത വർക്കിംഗ് മർദ്ദത്തിന്റെ 1.5x അല്ലെങ്കിൽ 2x ആയി ഉയരുമ്പോൾ - ത്രെഡ് റൂട്ടുകളിലും ക്രിമ്പ് ഇന്റർഫേസിലും കടുത്ത ലോഹ ക്ഷീണത്തിന് കാരണമാകുന്നു. ദശലക്ഷക്കണക്കിന് സൈക്കിളുകളിൽ, ഈ ക്ഷീണം മൈക്രോ-ക്രാക്കിംഗായി പ്രകടമാകുന്നു.
ദ്രാവക രസതന്ത്രവും ബാഹ്യ മലിനീകരണവും നിർണായക പങ്ക് വഹിക്കുന്നു. ആക്രമണാത്മകമായ ബയോഡീഗ്രേഡബിൾ ഹൈഡ്രോളിക് ദ്രാവകങ്ങളുടെ ആമുഖം ഫിറ്റിംഗിനുള്ളിലെ സ്റ്റാൻഡേർഡ് ഇലാസ്റ്റോമെറിക് സീലുകളെ തരംതാഴ്ത്തുകയും, ചോർച്ച മന്ദഗതിയിലാക്കുകയും ചെയ്യും. അതേസമയം, പമ്പിൽ നിന്നോ ഉപകരണത്തിൽ നിന്നോ കൈമാറ്റം ചെയ്യപ്പെടുന്ന ഉയർന്ന-ആംപ്ലിറ്റ്യൂഡ് വൈബ്രേഷൻ, ശരിയായ ടോർക്ക് അല്ലെങ്കിൽ ആന്റി-വൈബ്രേഷൻ O-റിംഗ് ഫെയ്സ് സീലുകൾ (ORFS) ഉപയോഗിച്ച് സുരക്ഷിതമാക്കിയില്ലെങ്കിൽ, ത്രെഡ് കണക്ഷനുകൾ ഭൗതികമായി പിന്നോട്ട് പോകാൻ കാരണമാകും.
ഫീൽഡ് സൂചകങ്ങളും പരിശോധനാ ചെക്ക്പോസ്റ്റുകളും
ഒരു വിനാശകരമായ സ്ഫോടനം സംഭവിക്കുന്നതിന് മുമ്പ് മുന്നറിയിപ്പ് അടയാളങ്ങൾ മുൻകൂട്ടി തിരിച്ചറിയുന്നതിനെ അടിസ്ഥാനമാക്കിയാണ് മുൻകൂർ അറ്റകുറ്റപ്പണികൾ നടത്തുന്നത്. അറ്റകുറ്റപ്പണി ഉദ്യോഗസ്ഥർ പതിവ് ദൃശ്യ, സ്പർശന പരിശോധനകൾ നടത്തണം.
പ്രധാന പരിശോധനാ ചെക്ക്പോസ്റ്റുകളിൽ ഷെൽ-ടു-ഹോസ് ഇന്റർഫേസിൽ വീപ്പിംഗ് ഉൾപ്പെടുന്നു, ഇത് മെക്കാനിക്കൽ ഗ്രിപ്പ് നഷ്ടപ്പെടുന്നതിന്റെ ആസന്നമായ സൂചനയാണ്. ഫെറൂളിനു മുകളിലൂടെ തള്ളിനിൽക്കുന്ന വയർ റൈൻഫോഴ്സ്മെന്റ് എക്സ്ട്രൂഷൻ, ഫിറ്റിംഗ് നട്ടിൽ പൊട്ടൽ, അസംബ്ലി സമയത്ത് പുറം റബ്ബർ അനുചിതമായി നീക്കം ചെയ്ത ജാക്കറ്റ് സ്കൈവ് പിശകുകളുടെ ലക്ഷണങ്ങൾ, ഉയർന്ന ടെൻസൈൽ സ്റ്റീൽ വയർ അന്തരീക്ഷ നാശത്തിന് വിധേയമാക്കൽ എന്നിവയും ഇൻസ്പെക്ടർമാർ പരിശോധിക്കണം.
വിതരണക്കാരെ എങ്ങനെ വിലയിരുത്താം, അനുസരണം, ഗുണനിലവാര നിയന്ത്രണം
നിർണായകമായ അടിസ്ഥാന സൗകര്യങ്ങൾക്കായി ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗുകൾ വാങ്ങുന്നതിന് അടിസ്ഥാന സ്പെസിഫിക്കേഷൻ ഷീറ്റുകൾക്കപ്പുറത്തേക്ക് നീങ്ങുകയും കർശനമായ വിതരണ വിലയിരുത്തൽ ചട്ടക്കൂടുകൾ നടപ്പിലാക്കുകയും ചെയ്യേണ്ടതുണ്ട്. ആഗോള വിതരണ ശൃംഖല വികസിക്കുമ്പോൾ, പ്രീമിയം എഞ്ചിനീയറിംഗ് ഘടകങ്ങളും നിലവാരമില്ലാത്ത ഉൽപ്പന്നങ്ങളും തമ്മിൽ വേർതിരിച്ചറിയുന്നത് അപകടസാധ്യത കുറയ്ക്കുന്നതിന് അത്യന്താപേക്ഷിതമാണ്.
മാനദണ്ഡങ്ങൾ, സർട്ടിഫിക്കേഷനുകൾ, ടെസ്റ്റ് പ്രോട്ടോക്കോളുകൾ
ടോപ്പ്-ടയർ ഫിറ്റിംഗുകൾ SAE J516, ISO 12151, DIN 20066 എന്നിവ പോലുള്ള കർശനമായ അന്താരാഷ്ട്ര ഡൈമൻഷണൽ, പെർഫോമൻസ് സ്റ്റാൻഡേർഡുകൾ പാലിക്കണം. എന്നിരുന്നാലും, ഡൈമൻഷണൽ കംപ്ലയൻസ് മാത്രം ഡൈനാമിക് പ്രകടനം ഉറപ്പുനൽകുന്നില്ല.
രൂപകൽപ്പനയുടെ സമഗ്രത ഉറപ്പാക്കാൻ,പ്രീമിയം നിർമ്മാതാക്കൾ അവരുടെ ഫിറ്റിംഗുകൾക്ക് വിധേയമാക്കുന്നുകഠിനമായ ഇംപൾസ് ടെസ്റ്റിംഗ് പ്രോട്ടോക്കോളുകളിലേക്ക്. ഉയർന്ന മർദ്ദമുള്ള ആപ്ലിക്കേഷനുകൾക്ക്, ISO 6803 പോലുള്ള മാനദണ്ഡങ്ങൾ അനുസരിച്ച്, അസംബ്ലികൾ പരമാവധി പ്രവർത്തന മർദ്ദത്തിന്റെ 133% ൽ 500,000 മുതൽ 1,000,000 വരെ ഇംപൾസ് സൈക്കിളുകൾ അതിജീവിക്കണം, ഇത് 100°C മുതൽ 120°C വരെയുള്ള ഉയർന്ന ദ്രാവക താപനിലയിൽ നടത്തണം. വിതരണക്കാർ നൽകണം.സാക്ഷ്യപ്പെടുത്തിയ പരിശോധനാ റിപ്പോർട്ടുകൾഈ സഹിഷ്ണുത പരിധികൾ പരിശോധിക്കുന്നു.
കണ്ടെത്തൽ, ക്രിമ്പ് ഡാറ്റ നിയന്ത്രണം, ഇൻവെന്ററി തന്ത്രം
ആധുനിക ഗുണനിലവാര നിയന്ത്രണം അസംസ്കൃത ഉരുക്ക് ബില്ലറ്റ് മുതൽ അന്തിമ അസംബ്ലി വരെ പൂർണ്ണമായ കണ്ടെത്തൽ ആവശ്യപ്പെടുന്നു. നൂതന വിതരണക്കാർ ഫിറ്റിംഗ് നട്ടിലോ ക്രിമ്പ് ഷെല്ലിലോ നേരിട്ട് ലേസർ-എച്ചഡ് ബാച്ച് കോഡിംഗ് ഉപയോഗിക്കുന്നു, ഇത് തിരിച്ചുവിളിക്കലുണ്ടായാൽ നിർമ്മാണ തീയതികൾ, മെറ്റീരിയൽ ഹീറ്റുകൾ, ഫാക്ടറി ഉത്ഭവം എന്നിവ വേഗത്തിൽ തിരിച്ചറിയാൻ അനുവദിക്കുന്നു.
അസംബ്ലി തലത്തിൽ, ക്രിമ്പ് ഡാറ്റ നിയന്ത്രണം ഡിജിറ്റൈസ് ചെയ്തിരിക്കുന്നു. IoT-ബന്ധിത ക്രിമ്പിംഗ് മെഷീനുകൾ ഇപ്പോൾ നിർമ്മിക്കുന്ന ഓരോ ഹോസ് അസംബ്ലിക്കും കൃത്യമായ ക്രിമ്പ് പുറം വ്യാസം (OD), തീയതി, ഓപ്പറേറ്റർ ഐഡി എന്നിവ രേഖപ്പെടുത്തുന്നു. ഫിറ്റിംഗ് വിതരണക്കാരന്റെ സ്പെസിഫിക്കേഷനുകളും അസംബ്ലറുടെ ഉപകരണങ്ങളും തമ്മിലുള്ള ഈ ഡിജിറ്റൽ ഹാൻഡ്ഷേക്ക് കുറ്റമറ്റ ആവർത്തനക്ഷമത ഉറപ്പാക്കുകയും ഇൻവെന്ററി തന്ത്രത്തിൽ നിന്നുള്ള ഊഹക്കച്ചവടം ഇല്ലാതാക്കുകയും ചെയ്യുന്നു.
വിതരണക്കാരന്റെ യോഗ്യതയും തിരഞ്ഞെടുക്കൽ പ്രക്രിയയും
കരുത്തുറ്റവിതരണക്കാരന്റെ യോഗ്യതാ പ്രക്രിയഒരു വെണ്ടറുടെ ഗുണനിലവാര മാനേജ്മെന്റ് സിസ്റ്റം ഓഡിറ്റ് ചെയ്യുന്നത് ഇതിൽ ഉൾപ്പെടുന്നു, സാധാരണയായി ISO 9001 സർട്ടിഫിക്കേഷനും പ്രൊഡക്ഷൻ പാർട്ട് അപ്രൂവൽ പ്രോസസ് (PPAP) പോലുള്ള ഓട്ടോമോട്ടീവ്-ഗ്രേഡ് ഫ്രെയിംവർക്കുകൾ പാലിക്കലും ആവശ്യമാണ്.
ഒരു വിതരണക്കാരന്റെ സ്റ്റാറ്റിസ്റ്റിക്കൽ പ്രോസസ് കൺട്രോൾ (SPC) കഴിവുകൾ സംഭരണ എഞ്ചിനീയർമാർ വിലയിരുത്തണം. മുൻനിര ഫിറ്റിംഗ് നിർമ്മാതാക്കൾ കർശനമായ ഡൈമൻഷണൽ ടോളറൻസുകൾ നിലനിർത്തുന്നു, 50 പാർട്സ് പെർ മില്യൺ (PPM)-ൽ താഴെയുള്ള വൈകല്യ നിരക്കുകൾ കൈവരിക്കുന്നു. ഒരു വിതരണക്കാരന്റെ മെറ്റലർജിക്കൽ പരിശോധനാ കഴിവുകൾ, പ്രത്യേകിച്ച് അവരുടെ ഉപ്പ്-സ്പ്രേ കോറഷൻ ടെസ്റ്റിംഗ് (700+ മണിക്കൂർ റെഡ് റസ്റ്റ് പ്രതിരോധം ലക്ഷ്യമിടുന്നത്) വിലയിരുത്തുന്നതും യോഗ്യതാ പ്രക്രിയയിലെ ഒരു നിർബന്ധിത ഘട്ടമാണ്.
ശരിയായ ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗുകൾ എങ്ങനെ തിരഞ്ഞെടുക്കാം
ഒപ്റ്റിമൽ ഹൈ പ്രഷർ ഹോസ് ഫിറ്റിംഗുകൾ തിരഞ്ഞെടുക്കുന്നത് മൂലധന ചെലവിനെയും ദീർഘകാല പ്രവർത്തന ലാഭക്ഷമതയെയും നേരിട്ട് ബാധിക്കുന്ന ഒരു തന്ത്രപരമായ വ്യായാമമാണ്. തീരുമാന മാട്രിക്സ് ജീവിതചക്ര ചെലവുകൾ, ഇൻവെന്ററി സങ്കീർണ്ണത, യന്ത്രങ്ങളുടെ പ്രത്യേക പ്രവർത്തന അന്തരീക്ഷം എന്നിവ കണക്കിലെടുക്കണം.
ഡൗൺടൈം അപകടസാധ്യതയ്ക്കെതിരെ വാങ്ങൽ ചെലവുകൾ സന്തുലിതമാക്കൽ
സംഭരണ സംഘങ്ങൾ പലപ്പോഴും മുൻകൂർ ഘടക ചെലവുകളും ദീർഘകാല വിശ്വാസ്യതയും തമ്മിലുള്ള പ്രതിസന്ധി നേരിടുന്നു. ഒരു സ്റ്റാൻഡേർഡ് കാർബൺ സ്റ്റീൽ ഫിറ്റിംഗിന് $5 മുതൽ $15 വരെ വില വരാം, അതേസമയം 316 സ്റ്റെയിൻലെസ് സ്റ്റീൽ തത്തുല്യമായതോ അഡ്വാൻസ്ഡ് പ്രൊപ്രൈറ്ററി സിങ്ക്-നിക്കൽ പ്ലേറ്റിംഗ് ഉള്ള ഫിറ്റിംഗിനോ $30 മുതൽ $60 വരെ വില വരാം. എന്നിരുന്നാലും, ഉടമസ്ഥതയുടെ ആകെ ചെലവുമായി (TCO) താരതമ്യപ്പെടുത്തുമ്പോൾ വാങ്ങൽ വില തുച്ഛമാണ്.
പരിസ്ഥിതി വൃത്തിയാക്കൽ, മാറ്റിസ്ഥാപിക്കൽ ദ്രാവകം, അടിയന്തര ജോലി എന്നിവയുടെ ചെലവുകൾ ഒഴികെ, ഒരു മണിക്കൂർ ഹെവി മെഷിനറി പ്രവർത്തനരഹിതമാകുമ്പോൾ ഉൽപ്പാദനക്ഷമത 1,500 ഡോളറിൽ കൂടുതലാകുമ്പോൾ പ്രീമിയം ഫിറ്റിംഗുകളുടെ ROI വ്യക്തമാകും.
| മെറ്റീരിയൽ / കോട്ടിംഗ് തന്ത്രം | പ്രാരംഭ ചെലവ് ബാൻഡ് | നാശന പ്രതിരോധം (സാൾട്ട് സ്പ്രേ) | അനുയോജ്യമായ ആപ്ലിക്കേഷൻ പ്രൊഫൈൽ |
|---|---|---|---|
| സ്റ്റാൻഡേർഡ് കാർബൺ സ്റ്റീൽ | $5 - $15 | < 100 മണിക്കൂർ | ഇൻഡോർ, കാലാവസ്ഥാ നിയന്ത്രിത വ്യാവസായിക ഓട്ടോമേഷൻ |
| സിങ്ക്-നിക്കൽ പൂശിയ | $12 - $25 | 700 – 1,000 മണിക്കൂർ | മൊബൈൽ നിർമ്മാണ ഉപകരണങ്ങൾ, തീരദേശ എക്സ്പോഷർ |
| 316 സ്റ്റെയിൻലെസ് സ്റ്റീൽ | $30 – $60+ | അസാധാരണം / അനിശ്ചിതം | സമുദ്ര, രാസ സംസ്കരണം, കടൽത്തീര ഡ്രില്ലിംഗ് |
പ്രാരംഭ ചെലവ് ബാൻഡിനെ മാത്രം അടിസ്ഥാനമാക്കി ഒരു ഫിറ്റിംഗ് തിരഞ്ഞെടുക്കുന്നത് പലപ്പോഴും കഠിനമായ സാഹചര്യങ്ങളിൽ ത്വരിതപ്പെടുത്തിയ തുരുമ്പെടുക്കൽ, നൂൽ പൊട്ടൽ, അകാല പരാജയം എന്നിവയിലേക്ക് നയിക്കുന്നു.
എപ്പോൾ സ്റ്റാൻഡേർഡ് ചെയ്യണം, എപ്പോൾ ഇഷ്ടാനുസൃതമാക്കണം
സ്ഥാപനങ്ങൾ അവരുടെ ഫ്ലീറ്റിലുടനീളം എപ്പോൾ സ്റ്റാൻഡേർഡ് ചെയ്യണമെന്നും ഇഷ്ടാനുസൃത പരിഹാരങ്ങൾ എപ്പോൾ എഞ്ചിനീയറിംഗ് ചെയ്യണമെന്നും തന്ത്രപരമായി തീരുമാനിക്കണം. O-റിംഗ് ഫെയ്സ് സീൽ (ORFS) അല്ലെങ്കിൽ ബ്രിട്ടീഷ് സ്റ്റാൻഡേർഡ് പൈപ്പ് പാരലൽ (BSPP) പോലുള്ള സാർവത്രികമായി അംഗീകരിക്കപ്പെട്ട, ഉയർന്ന പ്രകടനമുള്ള ത്രെഡ് ഫോമുകളിൽ സ്റ്റാൻഡേർഡ് ചെയ്യുന്നത് അറ്റകുറ്റപ്പണി പ്രവർത്തനങ്ങൾ നാടകീയമായി കാര്യക്ഷമമാക്കും. ഫ്ലീറ്റ്-വൈഡ് സ്റ്റാൻഡേർഡൈസേഷൻ സാധാരണയായി ഇൻവെന്ററി SKU-കളെ 20% മുതൽ 30% വരെ കുറയ്ക്കുന്നു, ഇത് വഹിക്കാനുള്ള ചെലവ് കുറയ്ക്കുകയും സാങ്കേതിക വിദഗ്ധർ പൊരുത്തപ്പെടാത്ത ത്രെഡുകൾ ഒരുമിച്ച് നിർബന്ധിക്കുന്നതിനുള്ള അപകടസാധ്യത കുറയ്ക്കുകയും ചെയ്യുന്നു.
നേരെമറിച്ച്, അങ്ങേയറ്റത്തെ സ്ഥലപരിമിതികളോ അല്ലെങ്കിൽ പ്രൊപ്രൈറ്ററി OEM മാനിഫോൾഡ് ബ്ലോക്കുകളോ കൈകാര്യം ചെയ്യുമ്പോൾ ഇഷ്ടാനുസൃതമാക്കൽ ഉറപ്പുനൽകുന്നു. ഈ സാഹചര്യങ്ങളിൽ, ഇഷ്ടാനുസൃത ജമ്പ്-സൈസ് ഫിറ്റിംഗുകൾ അല്ലെങ്കിൽ മൾട്ടി-ആംഗിൾ ബ്ലോക്ക് ഫിറ്റിംഗുകൾ ഒന്നിലധികം അഡാപ്റ്ററുകളുടെ ആവശ്യകത ഇല്ലാതാക്കും, അതുവഴി ഉയർന്ന മർദ്ദ സർക്യൂട്ടിലെ സാധ്യതയുള്ള ലീക്ക് പോയിന്റുകളുടെ എണ്ണം കുറയ്ക്കും. ഫിറ്റിംഗ് ഇനി ഏറ്റവും ദുർബലമായ കണ്ണിയല്ല, മറിച്ച് സിസ്റ്റം വിശ്വാസ്യതയുടെ അടിസ്ഥാന സ്തംഭമായ ഒരു ദ്രാവക കൺവെയൻസ് സിസ്റ്റം ആർക്കിടെക്റ്റ് ചെയ്യുക എന്നതാണ് ആത്യന്തിക ലക്ഷ്യം.
പ്രധാന കാര്യങ്ങൾ
- ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗുകൾക്കുള്ള ഏറ്റവും പ്രധാനപ്പെട്ട നിഗമനങ്ങളും യുക്തിയും
- നിങ്ങൾ ചെയ്യുന്നതിനുമുമ്പ് സാധൂകരിക്കേണ്ട സ്പെസിഫിക്കേഷനുകൾ, അനുസരണം, അപകടസാധ്യത പരിശോധനകൾ
- വായനക്കാർക്ക് ഉടനടി പ്രയോഗിക്കാവുന്ന പ്രായോഗിക അടുത്ത ഘട്ടങ്ങളും മുന്നറിയിപ്പുകളും
പതിവ് ചോദ്യങ്ങൾ
എന്തുകൊണ്ടാണ് ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗുകൾ പലപ്പോഴും ഹൈഡ്രോളിക് സിസ്റ്റങ്ങളിലെ ഏറ്റവും ദുർബലമായ കണ്ണിയാകുന്നത്?
സീലിംഗ്, ഹോസ് നിലനിർത്തൽ, പോർട്ട് കണക്ഷൻ എന്നിവ അവർ ഒരേസമയം കൈകാര്യം ചെയ്യുന്നു. ഉയർന്ന മർദ്ദം, ഇറുകിയ വളവുകൾ, ചൂട്, വൈബ്രേഷൻ എന്നിവ ഫിറ്റിംഗിലെ സമ്മർദ്ദം കേന്ദ്രീകരിക്കുന്നു, ഇത് ചോർച്ച, ബ്ലോഔട്ട് സാധ്യത വർദ്ധിപ്പിക്കുന്നു.
ആധുനിക ഹൈ-പ്രഷർ ഹൈഡ്രോളിക് ലൈനുകൾക്ക് ഏറ്റവും അനുയോജ്യമായ ഫിറ്റിംഗ് തരം ഏതാണ്?
മിക്ക OEM സർക്യൂട്ടുകൾക്കും ആവശ്യക്കാർ ഏറെയുള്ള സർക്യൂട്ടുകൾക്കും, വൺ-പീസ് അല്ലെങ്കിൽ ശരിയായി പൊരുത്തപ്പെടുന്ന ടു-പീസ് ക്രിമ്പ്ഡ് ഫിറ്റിംഗുകളാണ് അഭികാമ്യം. ഫീൽഡ്-അറ്റാച്ചബിൾ ഫിറ്റിംഗുകൾ പ്രധാനമായും താഴ്ന്ന മർദ്ദമുള്ള അടിയന്തര അറ്റകുറ്റപ്പണികൾക്കാണ്.
ഒരു ഹോസ് ഫിറ്റിംഗിനായി ശരിയായ മർദ്ദ റേറ്റിംഗ് എങ്ങനെ തിരഞ്ഞെടുക്കാം?
സിസ്റ്റത്തിന്റെ പരമാവധി പ്രവർത്തന സമ്മർദ്ദവുമായി ഫിറ്റിംഗ് പൊരുത്തപ്പെടുത്തുകയും ആവശ്യമായ 4:1 സുരക്ഷാ ഘടകം നിലനിർത്തുകയും ചെയ്യുക. ഉദാഹരണം: 5,000 psi ലൈനിന് കുറഞ്ഞത് 20,000 psi ബർസ്റ്റ് ചെയ്യാൻ തെളിയിക്കപ്പെട്ട ഒരു അസംബ്ലി ആവശ്യമാണ്.
സ്റ്റെയിൻലെസ് സ്റ്റീൽ ഫിറ്റിംഗുകളും അപ്ഗ്രേഡ് ചെയ്ത സീലുകളും എപ്പോഴാണ് ഞാൻ ഉപയോഗിക്കേണ്ടത്?
നാശകരമായ അന്തരീക്ഷങ്ങൾ, അഗ്നി പ്രതിരോധശേഷിയുള്ള ദ്രാവകങ്ങൾ, അല്ലെങ്കിൽ ഉയർന്ന താപനില എന്നിവയ്ക്ക് PTFE അല്ലെങ്കിൽ FKM സീലുകൾ ഉള്ള 316 സ്റ്റെയിൻലെസ് സ്റ്റീൽ ഉപയോഗിക്കുക. NBR സീലുകളുള്ള സ്റ്റാൻഡേർഡ് കാർബൺ സ്റ്റീൽ പല പൊതുവായ ഹൈഡ്രോളിക് ആപ്ലിക്കേഷനുകൾക്കും അനുയോജ്യമാണ്.
ഉയർന്ന മർദ്ദമുള്ള ഹോസ് ഫിറ്റിംഗ് ആവശ്യങ്ങൾക്ക് NBFH മെറ്റലിന് സഹായിക്കാനാകുമോ?
അതെ. NBFH മെറ്റൽ ഹൈഡ്രോളിക് ഫിറ്റിംഗ് സൊല്യൂഷനുകൾ നൽകുന്നു, കൂടാതെ നിങ്ങളുടെ ആപ്ലിക്കേഷനായി മർദ്ദം, ദ്രാവകം, താപനില, കണക്ഷൻ ശൈലി എന്നിവയെ അടിസ്ഥാനമാക്കി ഹോസ്-ഫിറ്റിംഗ് തിരഞ്ഞെടുപ്പിനെ പിന്തുണയ്ക്കാനും കഴിയും.
പോസ്റ്റ് സമയം: ജൂൺ-08-2026